


¿Cómo funciona el estampado progresivo?
Apr 13, 2026
Contenido principal: cómo funciona el estampado progresivo
Componentes clave del sistema
El estampado progresivo se basa en una configuración coordinada deEquipo de prensa, matriz de estampado y sistema de alimentación de material.. Los componentes críticos son:
•Troquel de estampado progresivo: La herramienta principal, que consta de múltiples matrices-específicas de la estación (por ejemplo, matriz de perforación, matriz de doblado, matriz de conformado) dispuestas en una secuencia lineal. La matriz se monta en una prensa mecánica o hidráulica.
•Tira/bobina de metal: La materia prima, normalmente suministrada como una tira o bobina de metal continua (metal laminado), que se alimenta a través de la matriz de forma incremental.
•Sistema de alimentación: Avanza automáticamente la tira de metal una distancia fija (llamadapaso) después de cada ciclo de prensa, asegurando un posicionamiento preciso en cada estación.
•Máquina de prensa: Proporciona la fuerza vertical (tonelaje) necesaria para introducir el punzón en el troquel y formar el metal.
•Desapilador/Enderezador: Prepara la tira de metal quitando bobinas, enderezándola y eliminando impurezas para asegurar una alimentación suave.
Proceso de trabajo paso-a-paso
El estampado progresivo se desarrolla en una secuencia cíclica y continua.-aquí hay un desglose de cada etapa:
Paso 1: Preparación y carga del material
Se carga una bobina/tira de metal en el desbobinador. La tira se endereza y se introduce en el troquel progresivo a través del sistema de alimentación.
La tira se coloca de manera que cada ciclo de alimentación la mueva a la siguiente estación en la secuencia del troquel.
Paso 2: Procesamiento secuencial en cada estación
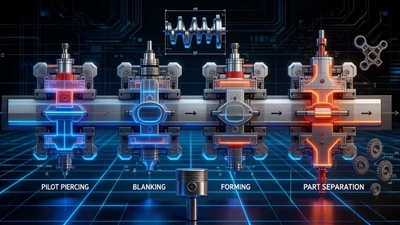
La tira de metal se mueve a través de 3 a 20+ estaciones (dependiendo de la complejidad de la pieza), y cada estación realiza una operación única. Una secuencia típica para un terminal eléctrico pequeño podría incluir:
Estación 1: Perforación– Perfora agujeros, ranuras o muescas en la tira (por ejemplo, agujeros de montaje para la pieza final).
Estación 2: Supresión (Parcial)– Corta una parte del contorno de la pieza, dejando la pieza unida a la tira (llamadatransportador) para continuar alimentándolo.
Estación 3: Doblar– Forma dobleces o curvas en el metal (por ejemplo, dando forma a las clavijas del terminal).
Estación 4: Acuñación/Estampado– Crea hendiduras poco profundas o detalles elevados con fines estructurales o funcionales.
Estación 5: Conformado/roscado final– Completa la forma final de la pieza (por ejemplo, engarzado, plegado).
Estación 6: Corte-Corte (Borrado final)– Separa la pieza totalmente formada de la tira portadora, liberando la pieza terminada.
Paso 3: alimentación continua y ciclos
Después de cada golpe de prensa (donde el punzón desciende, realiza la operación y asciende), el sistema de alimentación avanza la tira exactamente la longitud del paso. Este ciclo se repite continuamente-Rápido, automático e ininterrumpido.-hasta que se agote la bobina o se detenga la producción.
Paso 4: Colección de piezas y acabado
•Las piezas terminadas caen en un contenedor de recolección, transportador o bandeja para su clasificación.
•Cualquier tira portadora restante (desecho) se enrolla en un carrete de desecho para su eliminación o reciclaje.
•Se puede agregar pos-procesamiento (por ejemplo, desbarbado, enchapado, tratamiento térmico) para cumplir con los requisitos de calidad.
Factores críticos para el éxito
•Precisión del diseño del troquel: El troquel debe estar diseñado para alinearse perfectamente con la tira de metal, con tolerancias estrictas (a menudo ±0,01 mm) para evitar desalineaciones o daños a las piezas.
•Precisión de alimentación: El alimentador debe hacer avanzar la tira de manera consistente.-Incluso una desalineación menor puede causar piezas defectuosas (p. ej., orificios desalineados, características dobladas).
•Compatibilidad de materiales: La tira de metal debe coincidir con la capacidad del troquel y de la prensa (por ejemplo, los metales blandos como el aluminio requieren un tonelaje menor que el acero con alto contenido de carbono).
• Tonelaje de prensa: La prensa debe proporcionar suficiente fuerza para realizar todas las operaciones en las estaciones (calculada en función del espesor del metal, la dureza del material y el tipo de operación).
•Lubricación: La lubricación adecuada del troquel y la tira reduce la fricción, evita el desgaste del metal y prolonga la vida útil del troquel.

Comparación: estampado progresivo versus estampado de una sola-estación
| Aspecto | Estampación progresiva | Estampado de una sola-estación |
|---|---|---|
| Velocidad de producción | Alto (producción en masa) | Bajo (lote/pequeña-escala) |
| Operaciones por ciclo | Múltiples (simultáneos en secuencia) | Una operación por ciclo |
| Requisito laboral | Mínimo (automatizado) | Alto (alimentación/reposicionamiento manual) |
| Consistencia de piezas | Excelente (uniforme) | Variable (propensa a errores humanos-) |
| Complejidad de las piezas | Piezas complejas y con múltiples-funciones | Partes simples y de una sola-función |
| Costo por pieza | Bajo (alto volumen) | Alto (bajo volumen) |
Conclusión
El estampado progresivo es la columna vertebral de la producción en masa de piezas metálicas de precisión y ofrece una eficiencia y uniformidad inmejorables para pedidos de gran-volumen. Al automatizar las operaciones secuenciales en una sola prensa, se eliminan las ineficiencias del estampado de una sola-estación y se permite la creación de piezas complejas y uniformes a escala.
Ya sea que se produzcan pequeños terminales eléctricos o componentes metálicos para automóviles, la principal fortaleza del estampado progresivo reside en suFlujo de trabajo continuo, preciso y automatizado.-lo que lo hace indispensable para las industrias que dependen de piezas metálicas de alta-calidad y bajo-coste.
 Nuevos y fiables sistemas de almacenamiento de energ...
 Nuevo hardware de almacenamiento de energía de diseñ...
 Terminales del temporizador de potencia junior
 Accesorios de metal anodizado para motocicletas
 Carcasa para servidor web de computadora magnética p...
 Estampado en caliente de piezas automotrices